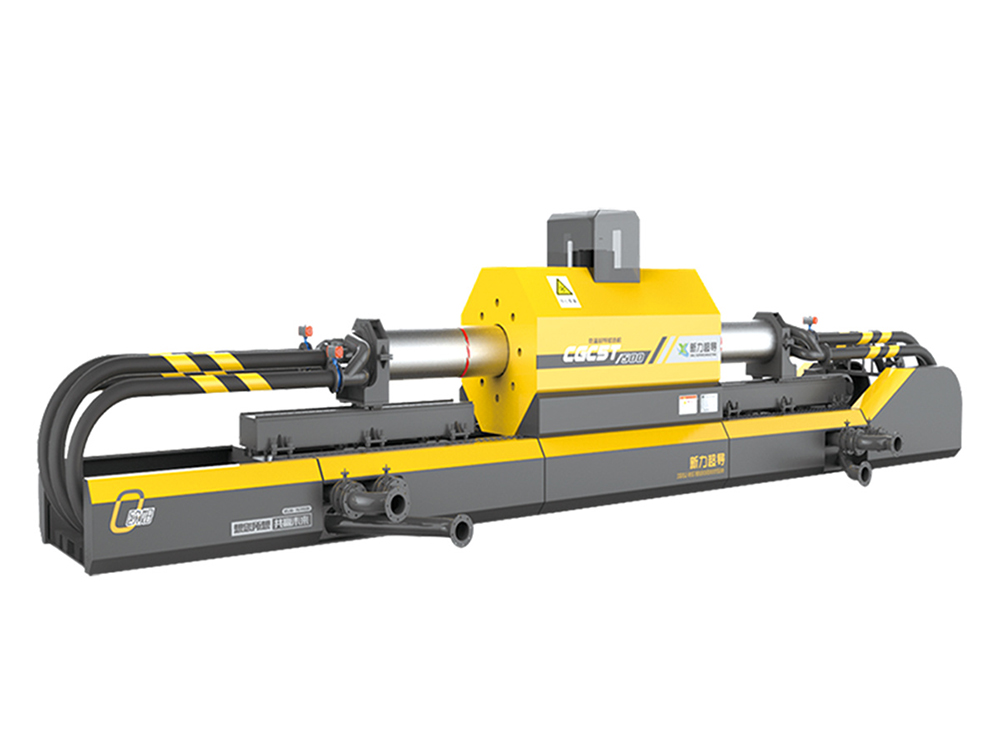
АДНАПРЫВОДНЫ ШЛІФАВАЛЬНЫ ВАЛОК ВЫСОКАГА ЦІСКУ

Сфера прымянення
Аднапрывадны валок высокага ціску спецыяльна распрацаваны для папярэдняга драбнення цэментнага клінкеру, мінеральнай шлаку, сталёвага клінкеру і г.д. у дробныя гранулы, для ультрадрабнення металічных мінералаў (жалезных руд, марганцавых руд, медных руд, свінцова-цынкавых руд, ванадыевых руд і іншых) і для драбнення неметалічных мінералаў (вугальнай пустой пароды,
палявы шпат, нефелін, даламіт, вапняк, кварц і г.д.) у парашок.
Структура і прынцып працы
◆Схема прынцыпу працы
Адзінарны прывадны шліфавальны валок высокага ціску прымае
прынцып драбнення экструзіі матэрыяльнага запаўняльніка.
Адзін - гэта нерухомы ролік, а другі - рухомы.
Два ролікі круцяцца ў процілеглых напрамках з аднолькавай хуткасцю.
Матэрыялы паступаюць праз верхнюю адтуліну для падачы,
і здрабняюцца дзякуючы экструзіі пад высокім ціскам у зазоры паміж двума валкамі і выгружаюцца знізу.
◆ Прывадная частка
Патрэбен толькі адзін прывадны рухавік,
магутнасць перадаецца ад нерухомага валка да рухомага праз сістэму перадач,
так што два ролікі цалкам сінхранізаваны без трэння слізгання.
Уся праца выкарыстоўваецца для экструзіі матэрыялу,
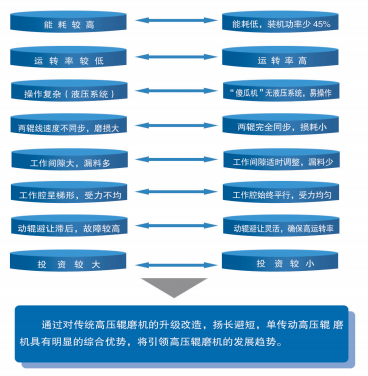
і каэфіцыент выкарыстання энергіі высокі, што дазваляе зэканоміць 45% электраэнергіі ў параўнанні са звычайным шліфавальным валком высокага ціску.
◆Сістэма прыкладання ціску
Камбінаваная сістэма механічнага прымянення ціску з спружынай дазваляе гнутка пазбягаць рухомага роліка.
Калі трапляюць жалезныя староннія прадметы,
сістэма прыкладання спружыннага ціску непасрэдна адхіляецца і рэагуе своечасова, забяспечваючы хуткасць спрацоўвання да 95%;
у той час як традыцыйны шліфавальны валок высокага ціску дазваляе пазбегнуць гэтага, гідраўлічны алей павінен быць выкінуты праз трубаправод для зняцця ціску.
Дзеянне запаволенае, што можа прывесці да пашкоджання паверхні катка або няспраўнасці гідраўлічнай сістэмы.
◆Паверхня для качэння
Паверхня валка звараная з дапамогай зносаўстойлівага сплаву, цвёрдасць якога можа дасягаць HRC58-65; ціск аўтаматычна рэгулюецца ў залежнасці ад матэрыялу.
які не толькі дасягае мэты шліфавання, але і абараняе паверхню валка;
Рухомы і нерухомы ролік працуюць сінхронна без трэння слізгання.
Такім чынам, тэрмін службы паверхні вала значна вышэйшы, чым у звычайнага шліфавальнага вала высокага ціску.
Асноўныя тэхнічныя характарыстыкі
◆ Высокая эфектыўнасць працы. У параўнанні з традыцыйным драбільным абсталяваннем, магутнасць апрацоўкі павялічваецца на 40-50%.
Прадукцыйнасць перапрацоўкі PGM1040 можа дасягаць 50-100 т/г пры магутнасці ўсяго 90 кВт.
◆ Нізкае спажыванне энергіі. У выпадку з аднаролікавым рухам патрэбен толькі адзін рухавік.
Спажыванне энергіі вельмі нізкае. У параўнанні з традыцыйным падвойным прывадам HPGR, гэта можа знізіць спажыванне энергіі на 20~30%.
◆ Добрая зносаўстойлівасць. Прывад толькі аднаго рухавіка забяспечвае вельмі добрую сінхранізацыю двух валкоў.
Дзякуючы зносаўстойлівым зварачным паверхням, валкі маюць добрую зносаўстойлівасць і лёгка абслугоўваюцца.
◆ Высокі паказчык эксплуатацыі: ≥ 95%. Дзякуючы навуковаму праектаванню, абсталяванне можа знаходзіцца пад ціскам з дапамогай групы спружын высокага ціску.
Працоўны ціск можа рэгулявацца аўтаматычна ў залежнасці ад сціску спружыннай групы. Няма ніякіх няспраўнасцяў.
◆ Высокая аўтаматызацыя і лёгкае рэгуляванне. Без гідраўлічнай сістэмы ўзровень няспраўнасцяў нізкі
◆ Паверхня валка звараная з дапамогай зносаўстойлівага сплаву, які мае высокую цвёрдасць і добрую зносаўстойлівасць;
Ціск на спружыну ўзнікае з-за сілы рэакцыі матэрыялу, і гэты ціск заўсёды збалансаваны,
які не толькі дасягае мэты драбнення,
але таксама абараняе паверхню валка; рухомы і нерухомы валок знаходзяцца ў счапленні і прыводзяцца ў рух рэдуктарам,
і хуткасць цалкам сінхранізавана, што дазваляе пазбегнуць трэння слізгання паміж матэрыялам і паверхняй валка.
Такім чынам, тэрмін службы значна вышэйшы, чым у падвойнага прывада HPGR.
◆ Кампактная канструкцыя і невялікая плошча падлогі.
Тэхнічныя параметры
| Мадэль | Дыяметр рулонаmm | Рухшырыня, мм | Максімальны памер падачы(Цэмент, сталёвы шлак, рудны шлак) мм | Аптымальная падачапамер(металічнымінерал,неметалічнымінерала) мм | Памер выхаду ў мм(цэмент)мм | Перапрацоўчая магутнасцьТ/г | Рухавікмагутнасць кВт | Памеры контуру(Д×Ш×В)mm |
| ПГМ0850 | φ800 | 500 | 50 | 30 | Класіфікацыя,<4 | 30~40 | 37 | 2760×2465×1362 |
| ПГМ1040 | φ1000 | 400 | 50 | 30 | Класіфікацыя,<4 | 50~80 | 90 | 4685×4300×2020 |
| ПГМ1060 | φ1000 | 600 | 50 | 30 | Класіфікацыя,<4 | 70~110 | 110 | 4685×4300×2020 |
| ПГМ1065 | φ1000 | 650 | 50 | 30 | класіфікацыя,<4 | 100~160 | 200 | 5560×4500×2200 |
| ПГМ1250 | φ1200 | 500 | 50 | 30 | Класіфікацыя,<4 | 120~180 | 250 | 6485×4700×2485 |
| ПГМ1465 | φ1400 | 650 | 50 | 30 | Класіфікацыя,<4 | 240~320 | 630 | 9200×6320×3600 |
| ПГМ1610 | φ1600 | 1000 | 50 | 30 | Класіфікацыя,<4 | 500~650 | 1250 | 10800×8100×4400 |
ПАРАЎНАННЕ АДНАПРЫВАДНЫХ І ЗВЫЧАЙНЫХ ВЭД
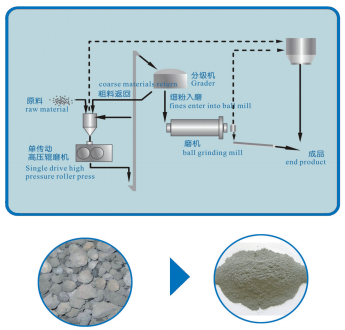
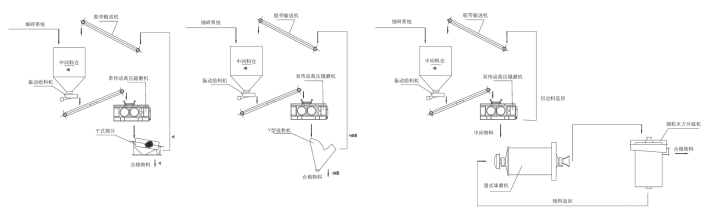
Блок-схема працэсу папярэдняга шліфавання аднапрываднага HPGR
Папярэдняе драбненне цэменту, рудных шлакаў і сталёвых шлакаў. «Больш драбнення і менш драбнення, замяніць драбненне драбненнем», гэта значыць папярэдняе драбненне, стала асноўнай тэхналогіяй у вытворчым працэсе трубаправодных млыноў для павелічэння вытворчасці і зніжэння спажывання энергіі. Як самае перадавое энергазберагальнае абсталяванне для папярэдняга драбнення, аднапрывадны высокатрывалы млын высокага ціску можа здрабніць матэрыялы да -4 мм або -0,5 мм, з якіх 0,08 мм складае больш за 30%. Магутнасць выкарыстоўванага шаровага млына можа быць павялічана на 50~100%, а спажыванне энергіі сістэмай драбнення можа быць зніжана на 15~30%.
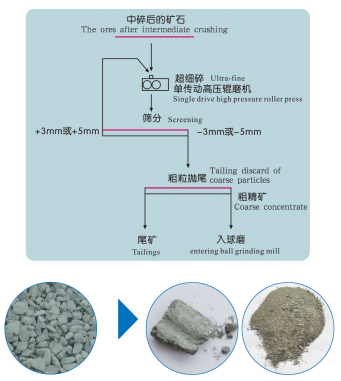
Блок-схема працэсу звыштонкага драбнення металічных мінералаў з дапамогай аднапрываднага HPGR
Ультратонкае драбненне металічных карысных выкапняў
Калі мінералы праходзяць праз зазор паміж двума валкамі, пад уздзеяннем высокага ціску яны здрабняюцца на дробныя часціцы памерам -5 мм або -3 мм і вялікую колькасць парашка. З-за слабой сілы злучэння паміж карысным мінералам і пустой пародай лёгка ўтвараюцца стомленыя расколіны або мікратрэшчыны, а таксама ўнутраныя напружанні. Частка паверхні цалкам дысацыявуецца.
Дзякуючы высокаму ўтрыманню дробнага парашка, які выходзіць з HPGR, і таму, што мінералы здрабняюцца ўздоўж паверхні дысацыяцыі, у параўнанні з традыцыйным драбненнем, доля зрастання ў здрабнёных прадуктах зніжаецца, і эфект выкіду хвастоў добры.
Значна паляпшаюцца як якасць буйнога канцэнтрату, так і выхад адходаў.
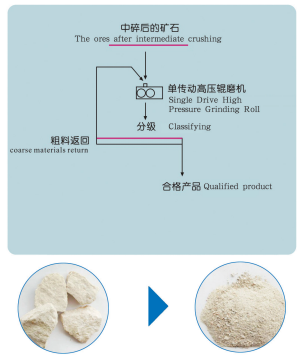
Блок-схема працэсу нанясення неметалічных мінералаў з дапамогай аднапрываднага HPGR
Дробленне неметалічных мінералаў
У параўнанні з традыцыйным абсталяваннем для драбнення, аднапрывадны HPGR мае перавагі вялікай магутнасці адной машыны, нізкага спажывання энергіі, меншага зносу і меншага забруджвання жалезам; тонкасць прадукту можа кантралявацца ад 20 меш да 120 меш, што дазваляе замяніць шаравы млын і стварыць новы працэс драбнення.
Шліфавальны вал высокага ціску серыі HPGM
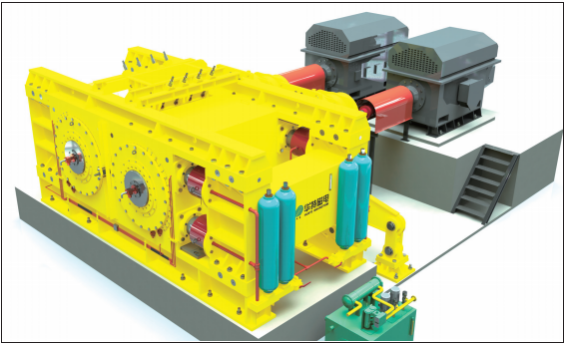
Прынцып працы
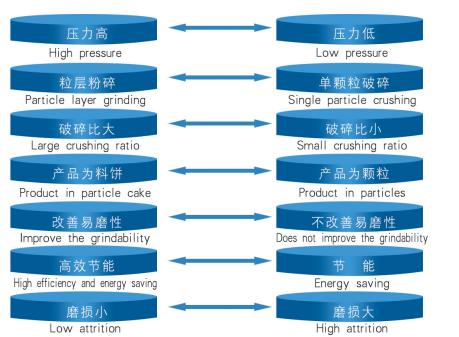
Высокаціскальны шліфавальны вал серыі HPGM — гэта новы тып энергазберагальнага шліфавальнага абсталявання, распрацаванага па прынцыпе пластовага драбнення матэрыялу пад высокім ціскам. Ён складаецца з двух прэсавальных валкоў, якія сінхронна круцяцца з нізкай хуткасцю. Адзін — нерухомы, а другі — рухомы, абодва прыводзяцца ў рух магутным рухавіком. Матэрыялы раўнамерна падаюцца зверху двух валкоў і бесперапынна перамяшчаюцца ў міжвалковую зазор прэсавальным валком. Пасля ўздзеяння высокага ціску 50-300 МПа шчыльны асадак матэрыялу выгружаецца з машыны. У выгружаным асадку, акрамя пэўнай долі кваліфікаванай прадукцыі, унутраная структура часціц некваліфікаванай прадукцыі запоўнена вялікай колькасцю мікратрэшчынаў з-за экструзіі пад высокім ціскам, што значна паляпшае здольнасць матэрыялу да драбнення. Пасля экструзіі, драбнення, класіфікацыі і прасейвання дробныя матэрыялы памерам менш за 0,8 мм могуць дасягаць каля 30%, а матэрыялы памерам менш за 5 мм — больш за 80%. Такім чынам, у далейшым працэсе драбнення спажыванне энергіі на драбненне можа быць значна зніжана, так што вытворчая магутнасць драбнільнага абсталявання можа быць цалкам выкарыстана, як правіла, магутнасць сістэмы шаровага млына можа быць павялічана на 20%~50%, а агульнае спажыванне энергіі можа быць зніжана на 30%~50% або больш.
Галіны прымянення
У Кітаі існуе мноства відаў металічных руд, але якасць большасці мінералаў нізкая, розныя і дробныя. Каб вырашыць нявырашаныя праблемы ў эканамічных, тэхнічных і экалагічных аспектах развіцця горназдабыўной прамысловасці, айчынныя прадпрыемствы па здабычы металаў актыўна ўкараняюць, засвойваюць і засвойваюць новае і эфектыўнае замежнае абсталяванне для здабычы карысных выкапняў. У гэтым рынкавым кантэксце HPGR з'яўляецца высокаэфектыўным абсталяваннем для драбнення, якое ўпершыню было даследавана і прадэманстравана, і пачынае выкарыстоўвацца на айчынных прадпрыемствах па здабычы металаў. Гэта таксама абсталяванне для здабычы карысных выкапняў, якое найбольш занепакоенае айчыннай горназдабыўной прамысловасці. Можна сказаць, што HPGR шырока выкарыстоўваецца на айчынных металічных шахтах. HPGR шырока выкарыстоўваецца ў краіне і за мяжой пры драбненні ў цэментнай прамысловасці, грануляванні ў хімічнай прамысловасці і дробным драбненні акатышаў для павелічэння ўдзельнай плошчы паверхні. Ён выкарыстоўваецца для драбнення металічнай руды для дасягнення розных мэтаў, такіх як спрашчэнне працэсу драбнення, больш драбнення і менш драбнення, павышэнне прадукцыйнасці сістэмы, паляпшэнне эфекту драбнення або паказчыкаў падзелу.
Практычная сфера прымянення
1. Сярэдні, дробны і ультрадробны памол сыпкіх матэрыялаў.
2. У перапрацоўчай прамысловасці можа быць размешчаны перад шаравым млыном у якасці абсталявання для папярэдняга памолу або ў складзе камбінаванай сістэмы памолу з шаровым млыном.
3. У акісленай пелетнай прамысловасці можа замяніць звычайна выкарыстоўваную вільготную млын.
4. У будаўнічых матэрыялах, вогнетрывалых матэрыялах і іншых галінах прамысловасці паспяхова ўжываецца пры памоле цэментнага клінкеру, вапняку, баксітаў і іншых відаў памолу.
Перавагі прадукту
1. Канструкцыя з пастаянным ціскам забяспечвае плаўны ціск паміж валкамі і драбнільны эфект.
2. Аўтаматычная карэкцыя адхіленняў, дазваляе хутка рэгуляваць зазор паміж валамі, каб забяспечыць плаўнасць працы абсталявання.
3. Сістэма падзелу краёў памяншае ўплыў краёвых эфектаў на эфект драбнення.
4. З цвёрдасплаўнымі шпількамі, працяглы тэрмін службы, лёгкае абслугоўванне і замена.
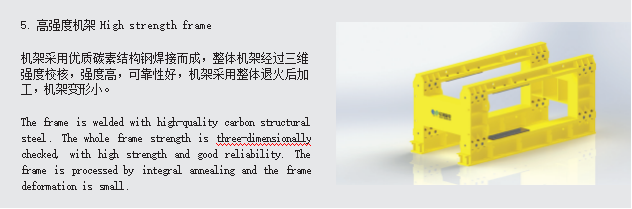
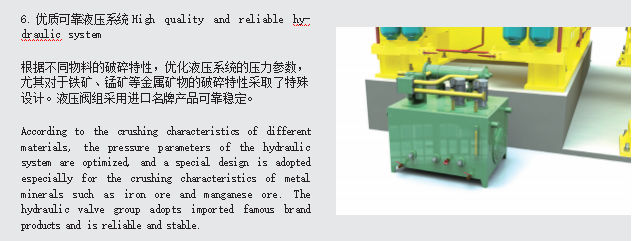
5. Блок клапанаў выкарыстоўвае імпартныя кампаненты, а гідраўлічная сістэма мае разумную канструкцыю і добрую надзейнасць.
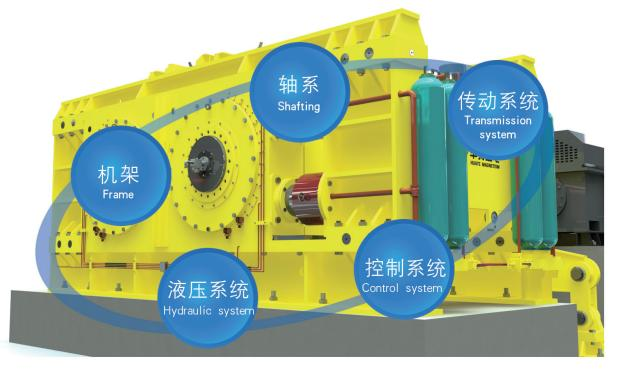
Структура HPGR
| Мадэль | Дыяметр рулонаmm | Шырыня рулона, мм | Прапускная здольнасцьёмістасць | Памер корму | Вага машыныt | Усталяваная магутнасць |
| HPGM0630 | 600 | 300 | 25-40 | 10-30 | 6 | 74 |
| HPGM0850 | 800 | 500 | 50-110 | 20-35 | 25 | 150-220 |
| HPGM1050 | 1000 | 500 | 90-200 | 20-35 | 52 | 260-400 |
| HPGM1250 | 1200 | 500 | 170-300 | 20-35 | 75 | 500-640 |
| HPGM1260 | 1200 | 600 | 200-400 | 20-35 | 78 | 600-800 |
| HPGM1450 | 1400 | 500 | 200-400 | 30-40 | 168 | 600-800 |
| HPGM1480 | 1400 | 800 | 270-630 | 30-40 | 172 | 800-1260 |
| HPGM16100 | 1600 год | 1000 | 470-1000 | 30-50 | 220 | 1400-2000 гг. |
| HPGM16120 | 1600 год | 1200 | 570-1120 | 30-50 | 230 | 1600-2240 гг. |
| HPGM16140 | 1600 год | 1400 | 700-1250 | 30-50 | 240 | 2000-2500 |
| HPGM18100 | 1800 год | 1000 | 540-1120 | 30-60 | 225 | 1600-2240 гг. |
| HPGM18160 | 1800 год | 1600 год | 840-1600 | 30-60 | 320 | 2500-3200 |
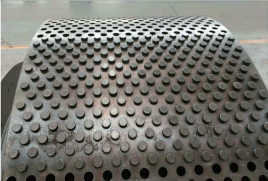
Новая тэхналогія паверхні вальцавання шпілек
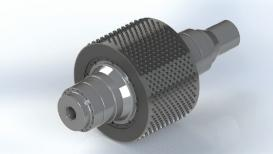
Ён выкарыстоўвае высакаякасныя цвёрдыя сплаўныя шпількі з высокай цвёрдасцю і добрай зносаўстойлівасцю.
Размяшчэнне шыпоў распрацавана з дапамогай камп'ютэрнага мадэлявання,
і размяшчэнне разумнае, што дазваляе ўтвараць аднастайны матэрыяльны пласт паміж шыпамі, эфектыўна абараняючы шыпы і паверхні качэння,
і паляпшэнне тэрміну службы адціскальнага валіка. Шпількі ўсталёўваюцца з дапамогай імпартных спецыяльных клеяў для лёгкай замены.
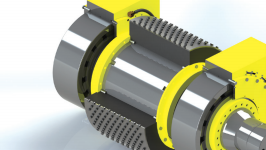
Тэхналогія падзелу ўтулкі роліка і галоўнага вала
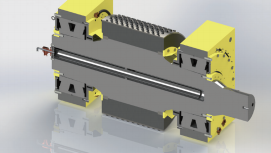
Асноўны корпус прэсавальнага вала выраблены з высакаякаснай кованай сталі, а ўтулка вала — з высакаякаснай легаванай сталі. Галоўны вал і валы выраблены з розных матэрыялаў, што паляпшае трываласць галоўнага вала і калянасць утулкі вала. Тэрмін службы ўтулкі вала значна павялічваецца. Замена ўтулкі вала зручная.
Тэхналогія хуткага мантажу і дэмантажу падшыпнікаў Выкарыстоўваюцца высакаякасныя падшыпнікі з канічнай адтулінай, а таксама маецца папярэдне падрыхтаваны алейны бак высокага ціску. Падшыпнік можна лёгка дэмантаваць з дапамогай алейнага помпы высокага ціску, што значна змяншае складанасць замены падшыпніка і павышае эфектыўнасць тэхнічнага абслугоўвання.
Некалькі камбінаваных тэхналогій герметызацыі
Ушчыльненне падшыпніка выкарыстоўвае розныя тыпы ўшчыльненняў тыпу J, V і лабірынтныя ўшчыльненні, а камбінаваная тэхналогія ўшчыльнення эфектыўна забяспечвае герметызацыю падшыпніка.
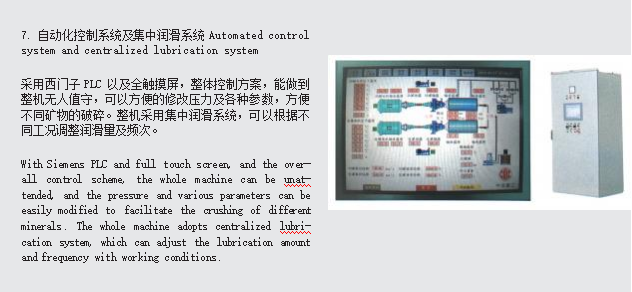
Паток узбагачэння жалезнай руды
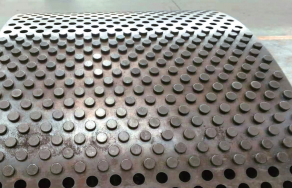
Высокаякасная зносаўстойлівая паверхня рулона з шыпамі
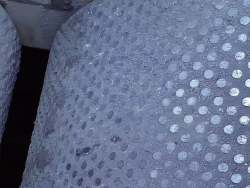
Пасля таго, як матэрыялы будуць экструдаваныя,
На паверхні валка ўтвараецца шчыльны пласт матэрыялу для яе абароны.
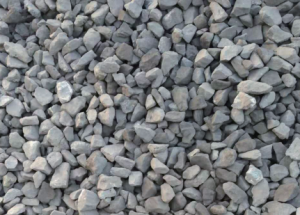
Сыравіна
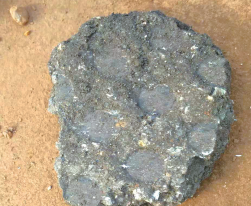
Матэрыял торта