Вытворчая лінія для мокрага вырабу пяску (парашку)
Тэхнічныя параметры:
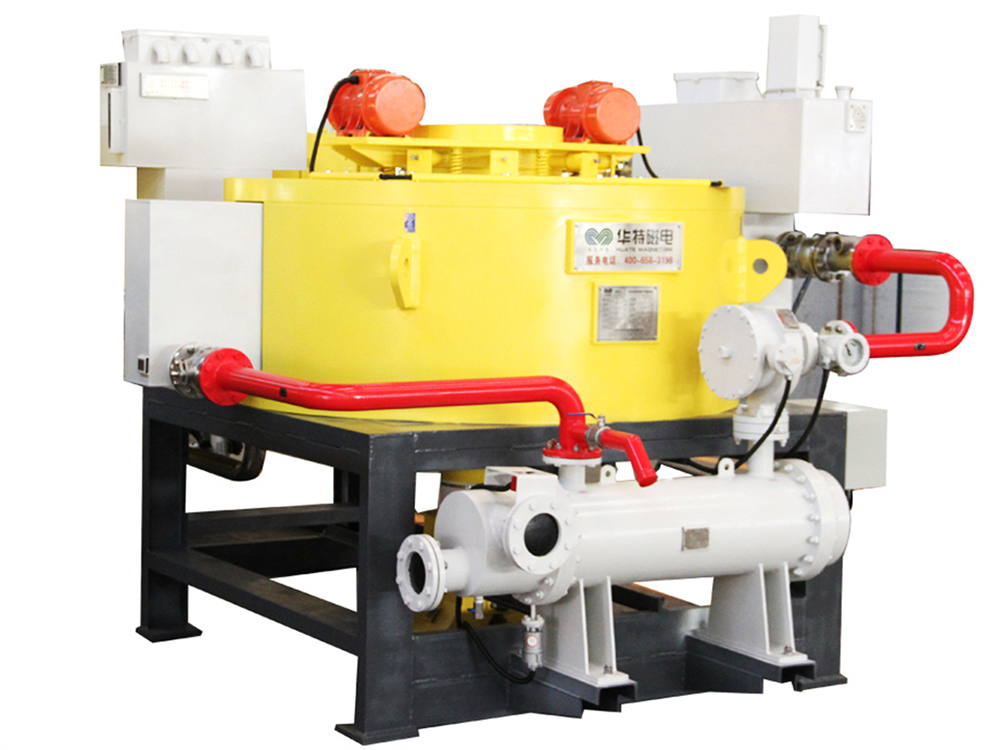
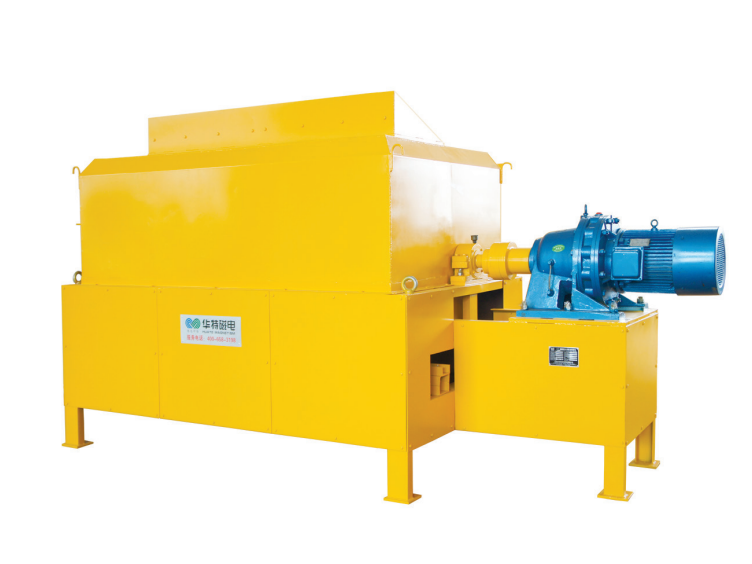
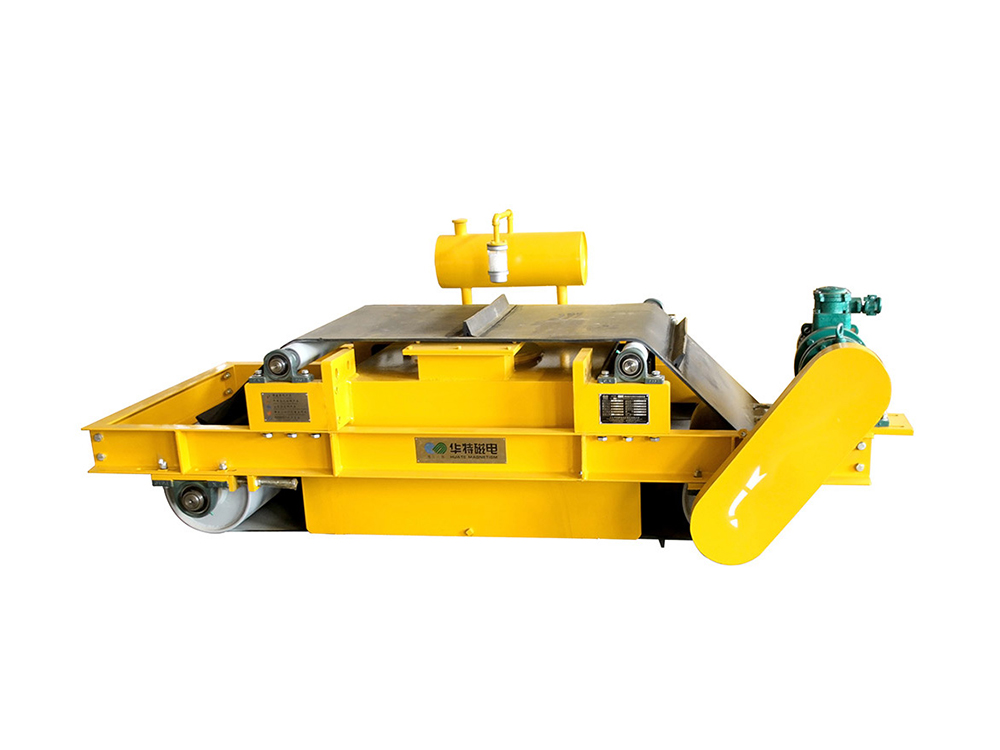
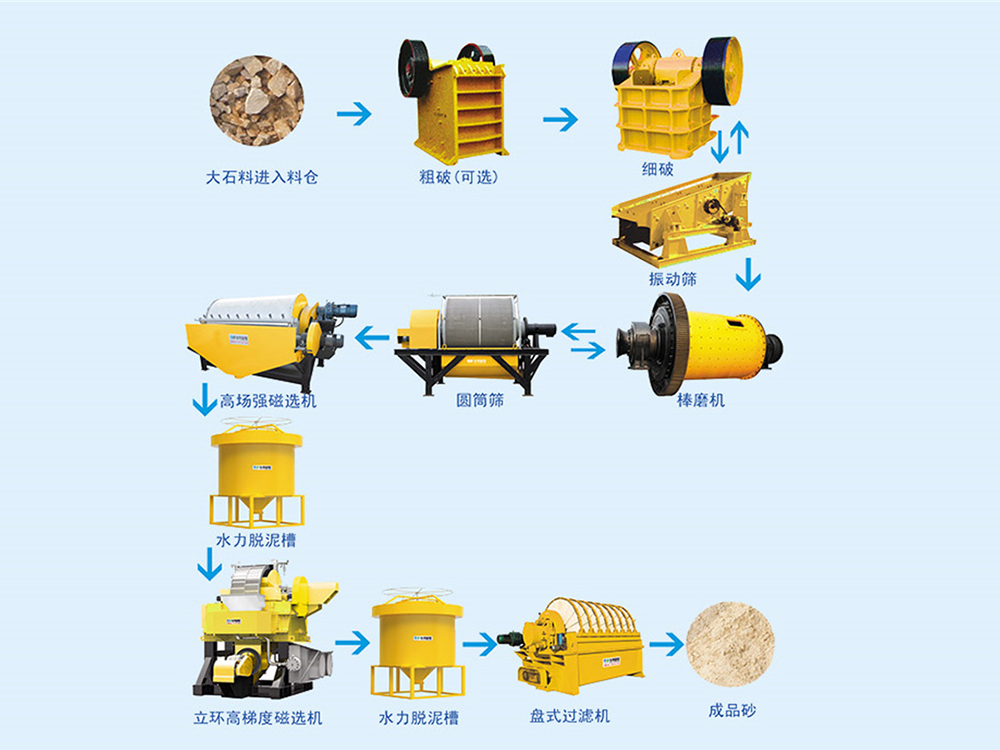
Спачатку кварц трапляе ў бункер, пасля першаснага драбнення кварцавы камень разбіваецца на буйны матэрыял і транспартуецца стужкавым канвеерам для далейшага драбнення ў другую драбільную машыну, затым меншы камень трапляе на вібрацыйны сіта для адсеву кварцавых камянёў двух тыпаў памераў, а большы па памеры камень вяртаецца ў драбільную машыну. Прасеяны матэрыял трапляе ў стрыжнефрэзерную машыну, матэрыялы з стрыжнефрэзернай машыны праходзяць класіфікацыю праз цыліндрычнае сіта, потым вяртаюцца ў стрыжнефрэзерную машыну, прасейваюцца для выдалення рэшткавага жалеза з дапамогай высокаінтэнсіўнага магнітнага сепаратара, а затым у вертыкальны кальцавы высокаградыентны магнітны сепаратар для выдалення рэшткавага механічнага жалеза і звязанага з ім жалеза. Звычайна пасля двух працэдур аддзялення ўтрыманне жалеза ў кварцавым пяску можа знізіцца да менш чым 0,07%. Нарэшце, кваліфікаваная пульпа прапускаецца праз гідраўлічную шчыліну для выдалення шламу, а затым абязводжваецца, каб атрымаць кваліфікаваны кварцавы пясок.
У вытворчай лініі стрыжневы млын і высокаградыентны магнітны сепаратар з'яўляюцца адным з асноўных абсталявання. Гэтая вытворчая лінія мае высокую ступень аўтаматызацыі, нізкія эксплуатацыйныя выдаткі, высокую эфектыўнасць драбнення, энергазберажэнне, вялікую прадукцыйнасць, меншае забруджванне, лёгкае абслугоўванне, канчатковы кварцавы пясок мае аднастайны памер, добрую форму зерняў і разумнае размеркаванне памеру, што можа адпавядаць нацыянальным стандартам будаўнічага машыннага пяску.
Схема апрацоўкі:
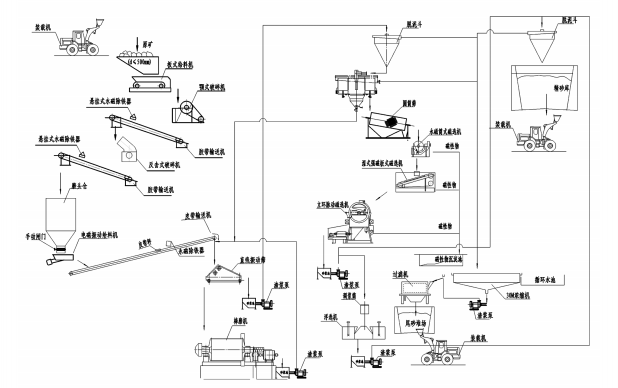
Сырая руда →драбненне (грубае драбненне, сярэдняе драбненне і дробнае драбненне) → папярэдні прасейванне і праверка → прамыванне руды → памол стрыжняў → класіфікацыя → абязводжванне → слабая магнітная сепарацыя → моцная магнітная сепарацыя → класіфікацыя → абязводжванне → канчатковы прадукт