Млын высокага ціску HPGR

Прыкладанне
Аднапрывадны шліфавальны валок высокага ціску спецыяльна распрацаваны для папярэдняга драбнення цэментнага клінкеру, мінеральнай шлаку, сталёвага клінкеру і г.д. у дробныя гранулы, для ультрадрабнення металічных мінералаў (жалезных руд, марганцавых руд, медных руд, свінцова-цынкавых руд, ванадыевых руд і іншых) і для драбнення неметалічных мінералаў (вугальнай пустой пароды, палявога шпата, нефеліну, даламіту, вапняку, кварца і г.д.) у парашок.
Структура і прынцып працы
Схема прынцыпу працы
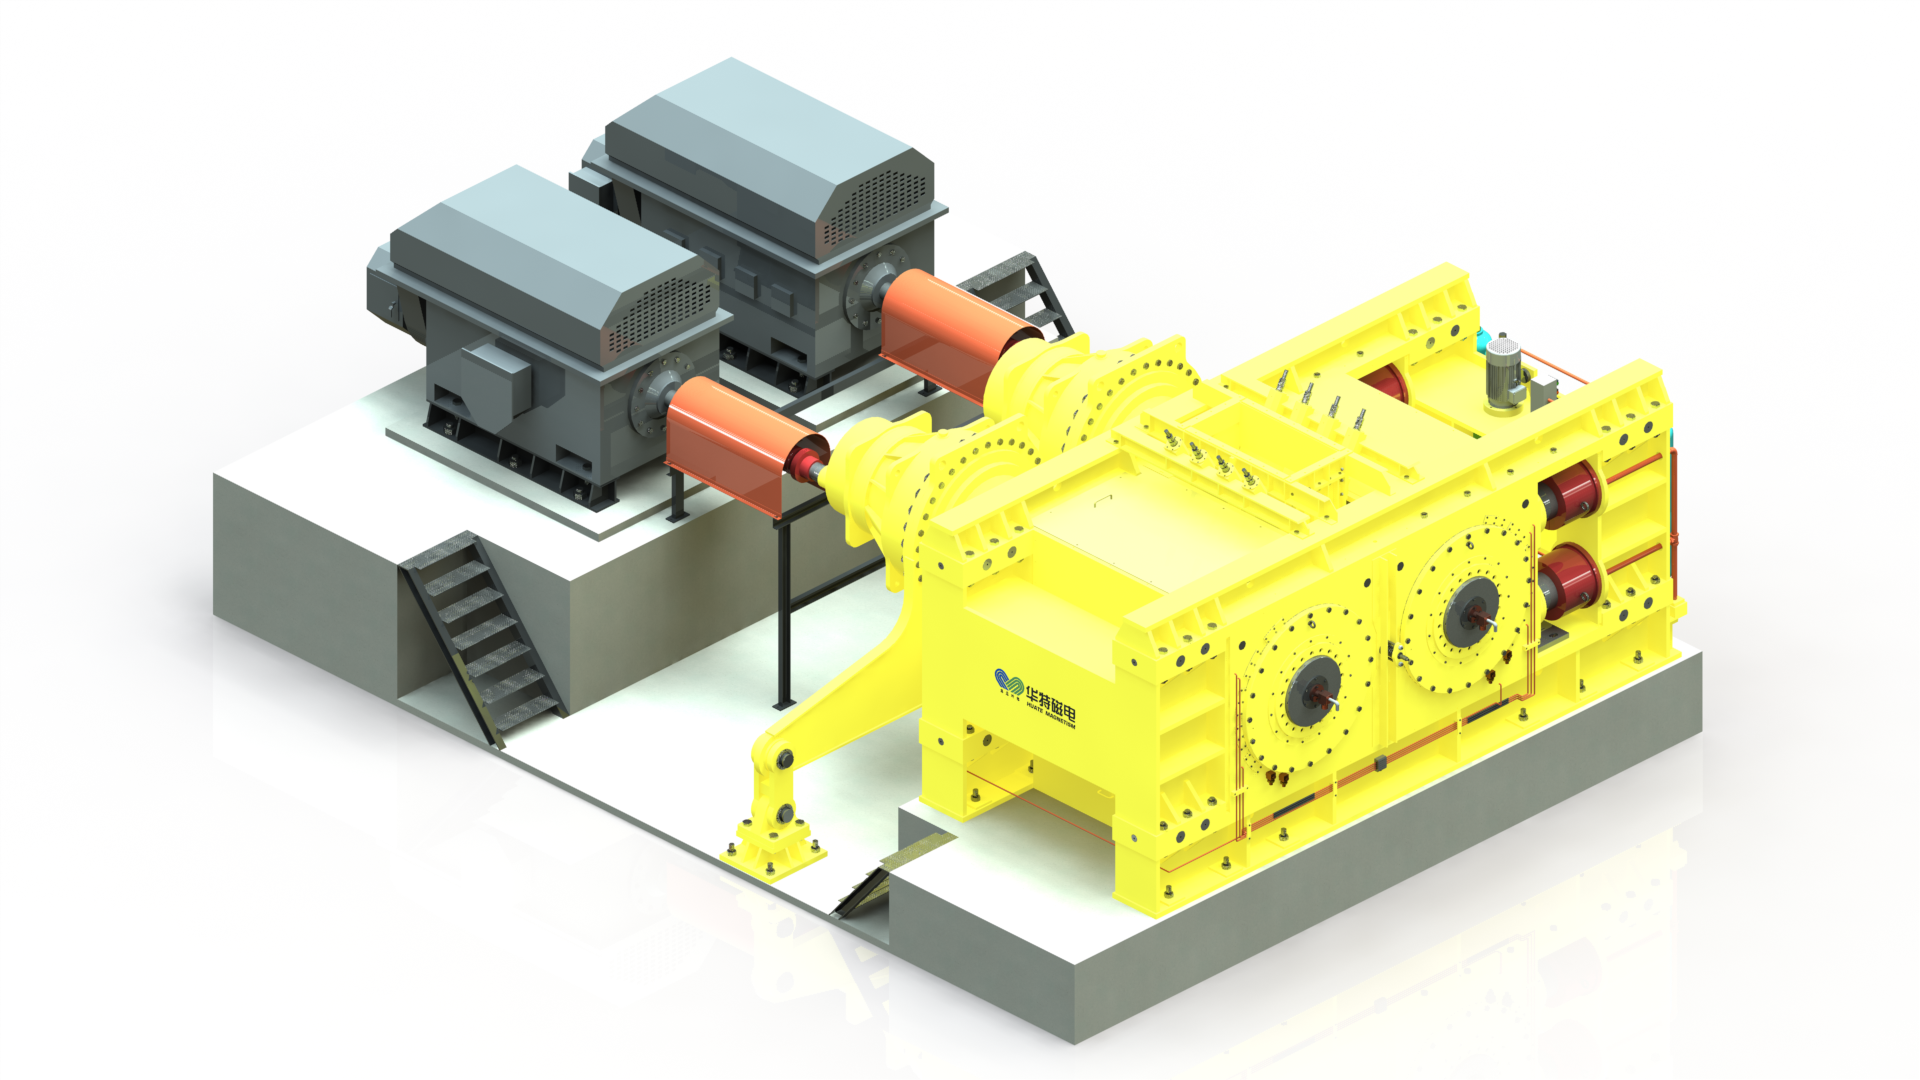
Аднапрывадны высокаціскавы шліфавальны валок выкарыстоўвае прынцып драбнення метадам экструзіі запаўняльніка матэрыялу. Адзін з іх нерухомы, а другі — рухомы. Два валы круцяцца ў процілеглых напрамках з аднолькавай хуткасцю. Матэрыялы паступаюць праз верхнюю падаючую адтуліну і здрабняюцца пад уздзеяннем экструзіі пад высокім ціскам у зазоры паміж двума вальцамі, а потым выгружаюцца знізу.
Прывадная частка
Патрабуецца толькі адзін прывадны рухавік, магутнасць перадаецца ад нерухомага валка да рухомага праз сістэму перадач, так што два валка цалкам сінхранізаваны без трэння слізгання. Уся праца выкарыстоўваецца для экструзіі матэрыялу, і каэфіцыент выкарыстання энергіі высокі, што дазваляе зэканоміць 45% электраэнергіі ў параўнанні са звычайнымі шліфавальнымі валкамі высокага ціску.
Сістэма прыкладання ціску
Камбінаваная сістэма механічнага прыціскання з дапамогай спружын дазваляе рухомаму валку гнутка пазбягаць траплення старонніх жалезных прадметаў. Пры трапленні жалезных старонніх прадметаў сістэма прыціскання спружын імгненна адхіляецца і своечасова рэагуе, забяспечваючы хуткасць працы да 95%; у той час як традыцыйныя шліфавальныя валкі высокага ціску пазбягаюць траплення, гідраўлічнае масла неабходна скідаць праз трубаправод для зняцця ціску. Дзеянне запаволенае, што можа прывесці да пашкоджання паверхні вала або няспраўнасці гідраўлічнай сістэмы.
Паверхня рулона
Паверхня вала пакрыта звараным зносаўстойлівым сплаўным зварачным матэрыялам, цвёрдасць якога можа дасягаць HRC58-65; ціск аўтаматычна рэгулюецца ў залежнасці ад матэрыялу, што не толькі дазваляе дасягнуць мэты шліфавання, але і абараняе паверхню вала; рухомы і нерухомы валы працуюць сінхронна без трэння слізгання. Такім чынам, тэрмін службы паверхні вала значна вышэйшы, чым у звычайных шліфавальных валкоў высокага ціску.
Асноўныя тэхнічныя характарыстыкі
■ Высокая эфектыўнасць працы. У параўнанні з традыцыйным драбільным абсталяваннем, магутнасць перапрацоўкі павялічваецца на 40-50%. Магутнасць перапрацоўкі PGM1040 можа дасягаць каля 50-100 т/г пры магутнасці ўсяго 90 кВт.
■Нізкае спажыванне энергіі. У выпадку з аднаролікавым прывадам патрабуецца толькі адзін рухавік. Спажыванне энергіі вельмі нізкае. У параўнанні з традыцыйным двухролікавым HPGR, спажыванне энергіі можа быць зніжана на 20~30%.
■Добрая зносаўстойлівасць. Пры выкарыстанні толькі аднаго рухавіка сінхранізацыя двух валкоў вельмі добрая. Дзякуючы зносаўстойлівым зварным паверхням, валкі маюць добрую зносаўстойлівасць і лёгка абслугоўваюцца.
■Высокі паказчык эксплуатацыі: ≥ 95%. Дзякуючы навуковай канструкцыі, абсталяванне можа знаходзіцца пад ціскам з дапамогай групы спружын высокага ціску. Рабочы ціск можа рэгулявацца аўтаматычна ў залежнасці ад сціску групы спружын. Няма ніякіх пунктаў няспраўнасці.
■ Высокі ўзровень аўтаматызацыі і лёгкае рэгуляванне. Без гідраўлічнай сістэмы ўзровень няспраўнасцяў нізкі.
■ Паверхня валка звараная сплаўным зносаўстойлівым зварачным матэрыялам з высокай цвёрдасцю і добрай зносаўстойлівасцю; Ціск на спружыну паступае ад сілы рэакцыі матэрыялу, і ціск заўсёды збалансаваны, што не толькі дазваляе дасягнуць мэты драбнення, але і абараняе паверхню валка; рухомы і нерухомы валы знаходзяцца ў счапленні і прыводзяцца ў рух рэдуктарам, а хуткасць цалкам сінхранізавана, тым самым пазбягаючы трэння слізгання паміж матэрыялам і паверхняй валка. Такім чынам, тэрмін службы значна вышэйшы, чым у падвойнага прывада HPGR.
■ Кампактная канструкцыя і невялікая плошча падлогі.